

Parametry produktu
| Položka | Specifikace |
|---|---|
| Materiál | 1045 uhlíková ocel, 5140, 4340 legovaná ocel |
| Metoda kování | Uzavřené-Zápustka, přesné kování |
| Aplikace | Automobilová, průmyslová, energetická zařízení |
| Tepelné zpracování | Normalizované, Q&T, Case{0}}tvrzené |
| MOQ | 10 ks |
popis
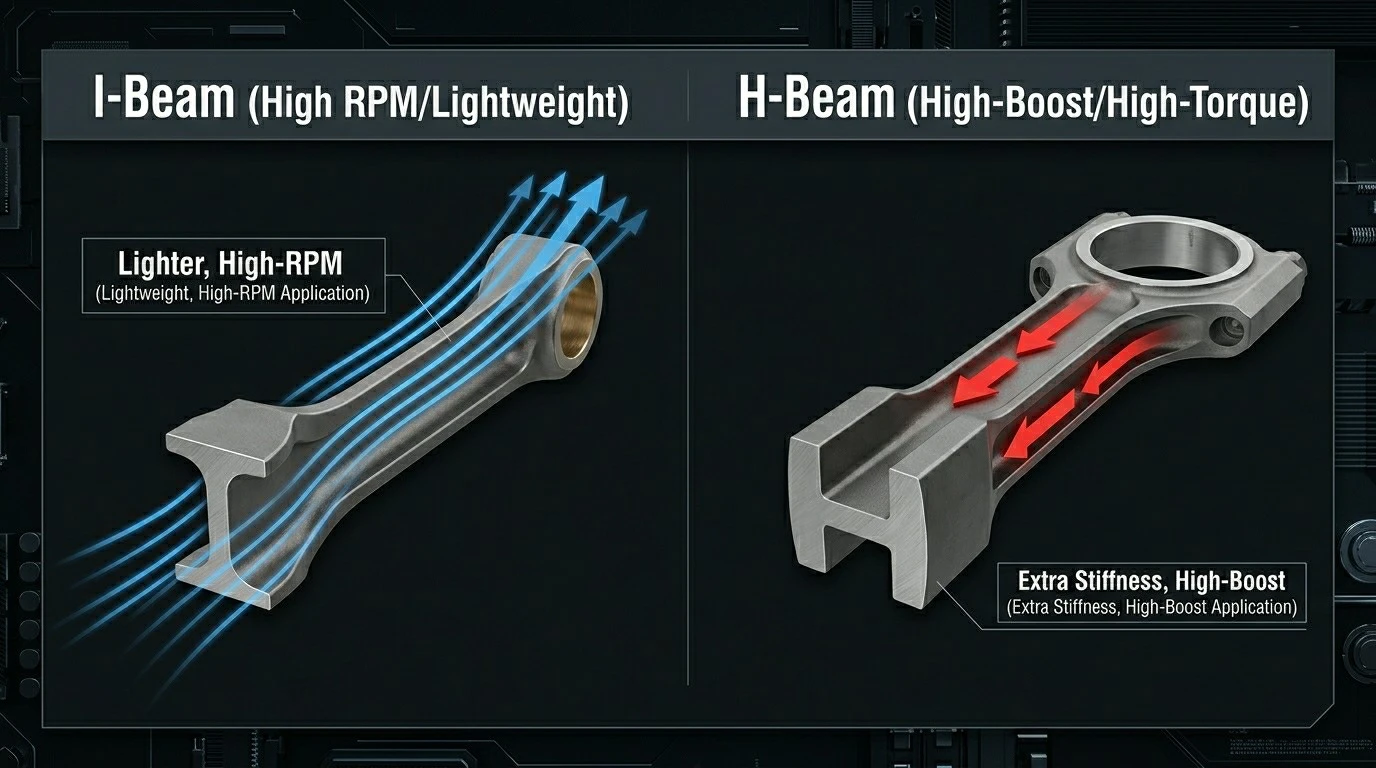
Kované ojnice spojují píst s klikovým hřídelem u spalovacích motorů - a převádějí vratný pohyb na rotační pohyb. Ojnice je vystavena tlakovému i tahovému zatížení při každém zdvihu a porucha zničí motor. Kované ojnice jsou pevnější než lité nebo práškové kovové tyče, což z kovaných dělá standard pro výkonné a-náročné aplikace. Uzavřené-zápustkové kování vytváří průřez I-paprsku- efektivně s dobrým tokem zrna. Ojniční a malé vrtání jsou povrchově opracovány v úzkých tolerancích pro uložení ložisek. 1045 uhlíková ocel je nejběžnějším materiálem pro výkovky ojnic. 4340 legovaná ocel poskytuje vyšší pevnost a odolnost proti únavě pro výkon a{11}}náročné aplikace.
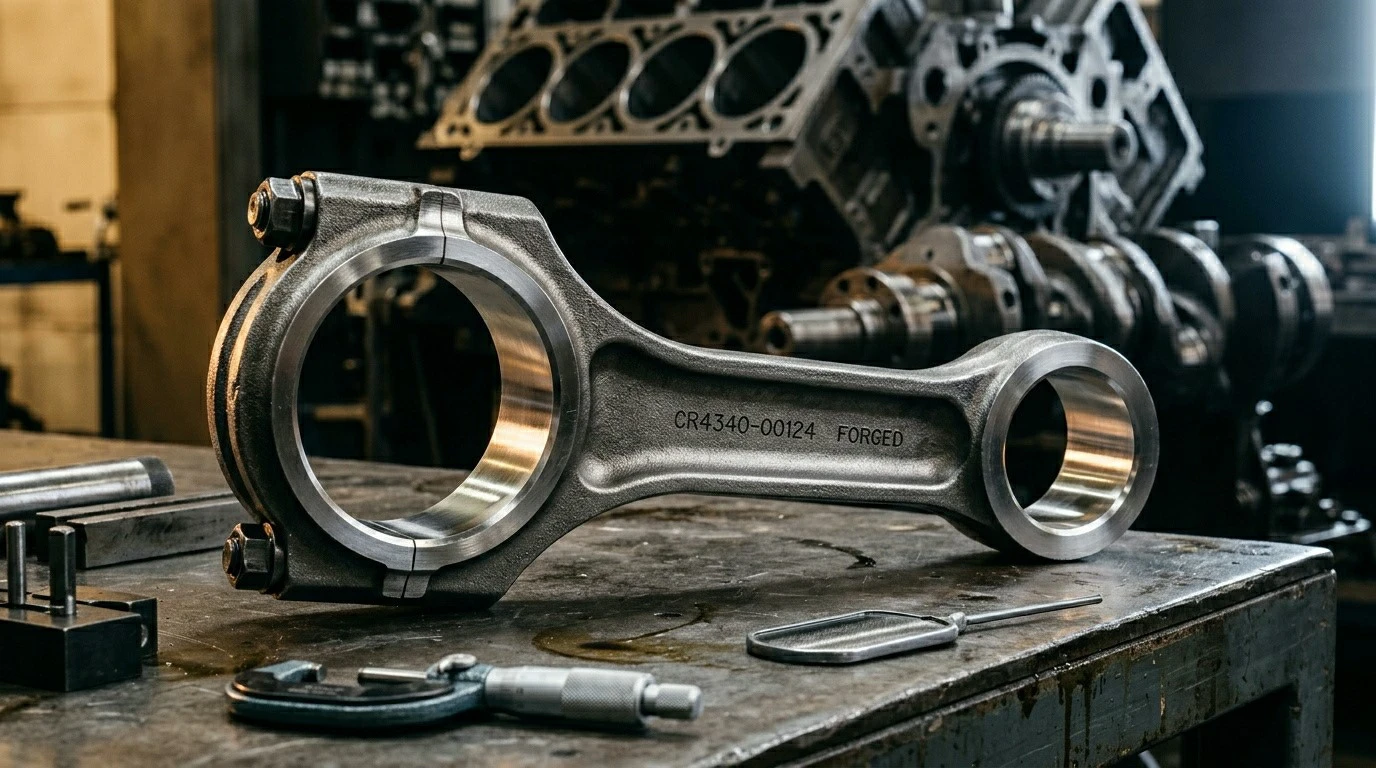
I-nosník vs. H-nosník spojovací tyče
I-nosníkové spojovací tyče jsou lehčí při stejné pevnosti - I-průřez nosníku- využívá materiál efektivně pro odolnost v ohybu. Spojovací tyče H-paprsku mají dva paralelní nosníky, které poskytují větší plochu pro kontakt s čepem pístu-a lepší tuhost při tlakovém zatížení. U aplikací s vysokými-otáčky za minutu je paprsek I-obvykle lehčí a dostatečný. U motorů s vysokým-zvýšením a vysokým{12}}točivým momentem, kde je tyč vystavena extrémnímu tlakovému zatížení, poskytuje nosník H{13}}zbytečnou tuhost.
FAQ
Q1: MOQ?
A1: 10 kusů pro standardní množství výkovků.
Q2: Materiály?
A2: uhlíková ocel 1045, legovaná ocel 5140, 4340.
Q3: Metoda kování?
A3: Uzavřené- přesné kování pro konzistentní tvar a strukturu zrna.
Q4: Tepelné zpracování?
A4: Normalizované, kalené a temperované, nebo-kalené na základě požadavků aplikace.
Q5: Vlastní konfigurace?
A5: Ano. Zakázkové délky tyče, velikosti otvoru a profily paprsku.
Q6: Ověření kvality?
A6: Ano. K dispozici je kontrola magnetických částic a ověření tvrdosti.
O kvalitě se v přesné výrobě-nevyjednává. Každý komponent prochází přísnou kontrolou v každé fázi výroby.
- IATF 16949- Systém řízení kvality automobilů pro bezpečnostní-kritické komponenty
- PPAP / PPF- Dokumentace k procesu schvalování výrobních dílů je k dispozici na vyžádání
- Základní nástroje AIAG- Dokumentace APQP, FMEA, SPC a MSA na vyžádání
- Inspekce CMM- Měření souřadnic pro složité geometrie a úzké tolerance
- Měření drsnosti povrchu- Grafy Ra, Rz a Rt s každou inspekční zprávou
- Pasivace / Elektroleštění- Postupy ASTM A967 pro odolnost proti korozi
- Sledovatelnost materiálu- Sledování počtu tepla od surového materiálu po hotový díl
Od suroviny po hotový výrobek je každý krok kontrolován a dokumentován:
- Vytápění sochorů- Přesný ohřev na kovací teplotu s monitorováním teploty
- Kování- Zavřená-kostka, otevřená{2}}kostka nebo prstenec se kutálí do téměř-sítě
- Trimování / Piercing- Operace odstranění blesku a vyvrtání
- Tepelné zpracování -Prostřednictvím-tvrdnutí,-tvrdnutí nebo stárnutí-podle potřeby
- Dokončovací obrábění- CNC obrábění, broušení nebo super{1}}dokončování do konečných rozměrů
- Povrchová úprava- Eloxování, pokovování nebo brokování podle specifikace
- Kontrola a testování- Kontrola rozměrů, testování tvrdosti, kontrola povrchu
- Čištění a balení- Odmašťování, ochrana proti korozi a ochranné balení
Populární Tagy: kované ojnice, Čína výrobci kovaných ojnic